

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
เปลือกเหล็กที่ดึงออกมาซึ่งมีเส้นผ่านศูนย์กลางภายใน 140 มม. สามารถออกจากสายการผลิตได้ทุกๆ สองสามวินาที และความเร็วดังกล่าวเป็นเหตุผลทั้งหมดที่ทำให้ผู้ผลิตเครื่องใช้ไฟฟ้าและมอเตอร์อุตสาหกรรมกำหนดให้การปั๊มตัวเรือนมอเตอร์อย่างต่อเนื่องสำหรับโปรแกรมที่มีปริมาณสูงสุด แทนที่จะย้ายช่องว่างระหว่างแท่นพิมพ์แบบสแตนด์อโลน เส้นต่อเนื่องจะป้อนแถบขดผ่านแม่พิมพ์โปรเกรสซีฟแบบหลายสถานี โดยที่การปัด การวาด การวาดใหม่ การเจาะ และการตัดแต่งจะดำเนินการเป็นลำดับที่ประสานกัน สำหรับทีมจัดซื้อ ตัวเลือกนั้นจะตัดสินต้นทุนต่อชิ้นส่วน ความน่าเชื่อถือในการจัดส่ง และดูว่าตัวเรือนหลักหมื่นจะวัดผลเหมือนกับชิ้นแรกนอกเครื่องมือหรือไม่
การปั๊มต่อเนื่องของตัวเรือนมอเตอร์เกี่ยวข้องกับอะไรจริงๆ
การตีต่อเนื่องคือปัญหาท่าเต้นก่อนที่จะเป็นปัญหาเรื่องแรง แท่นพิมพ์จะเป็นผู้จ่ายน้ำหนัก แต่โครงร่างราง ระบบป้อน และแท่นแม่พิมพ์จะตัดสินใจว่าตัวเรือนจะออกมาเป็นวงกลม ตรง และทำซ้ำด้วยความเร็วหรือไม่ แต่ละสถานีดำเนินการเพียงครั้งเดียว และแถบพาหะจะเชื่อมโยงทั้งสองสถานีเข้าด้วยกัน เพื่อไม่ให้มีการเคลื่อนไปมาระหว่างการโจมตี
ในงานบ้านทั่วไป สถานีต่างๆ จะพังดังนี้:
ความคลาดเคลื่อนและขนาดหน้าต่างที่คุณสามารถถือได้สมจริง
เส้นแบบโปรเกรสซีฟที่ได้รับการดูแลอย่างดีจะรักษาความแปรผันของเส้นผ่านศูนย์กลางด้านในเป็นสองสามร้อยมิลลิเมตร เมื่อมีการสร้างสถานีกำหนดขนาดหรือรีดผ้าไว้ในแม่พิมพ์ และที่นั่งตลับลูกปืนที่ผ่านการกลึงแล้วสามารถกระชับขนาดที่สำคัญให้แน่นยิ่งขึ้น สิ่งที่ผู้ซื้อควรตรวจสอบก่อนไม่ใช่ตารางพิกัดความเผื่อแต่เป็นหน้าต่างขนาด เนื่องจากเส้นทางการขึ้นรูปจะกำหนดขีดจำกัดก่อนที่เครื่องมือใดๆ จะถูกตัด
การดึงลึกจากแผ่นครอบคลุมเปลือกขนาดเล็กและกลางในเชิงเศรษฐกิจ ซึ่งเป็นเหตุผลว่าทำไมโปรแกรมไดรฟ์เครื่องใช้ไฟฟ้าและอุตสาหกรรมส่วนใหญ่จึงอยู่ในหน้าต่างนั้น ผนังที่หนักกว่าและมีเส้นผ่านศูนย์กลางใหญ่กว่าจะเคลื่อนไปทางท่อหรือโครงสร้างประดิษฐ์ เพื่อกรอบการตัดสินใจซื้อที่กว้างขึ้นของเรา ตัวเรือนมอเตอร์เหล็ก คู่มือเดินผ่านตรรกะการเลือกแบบเต็ม
| เส้นทางการผลิต | หน้าต่าง ID ทั่วไป | ผนังและโครงสร้าง | พอดีที่สุด |
| โครงเหล็กวาดบนเส้นโปรเกรสซีฟ | 29.6 ถึง 160 มม | ผนังแผ่น; ฐาน ฉากยึด หรือส่วนที่ยืดหยุ่นเชื่อมอยู่ | มอเตอร์ขับเคลื่อนเครื่องใช้ไฟฟ้าและอุตสาหกรรม |
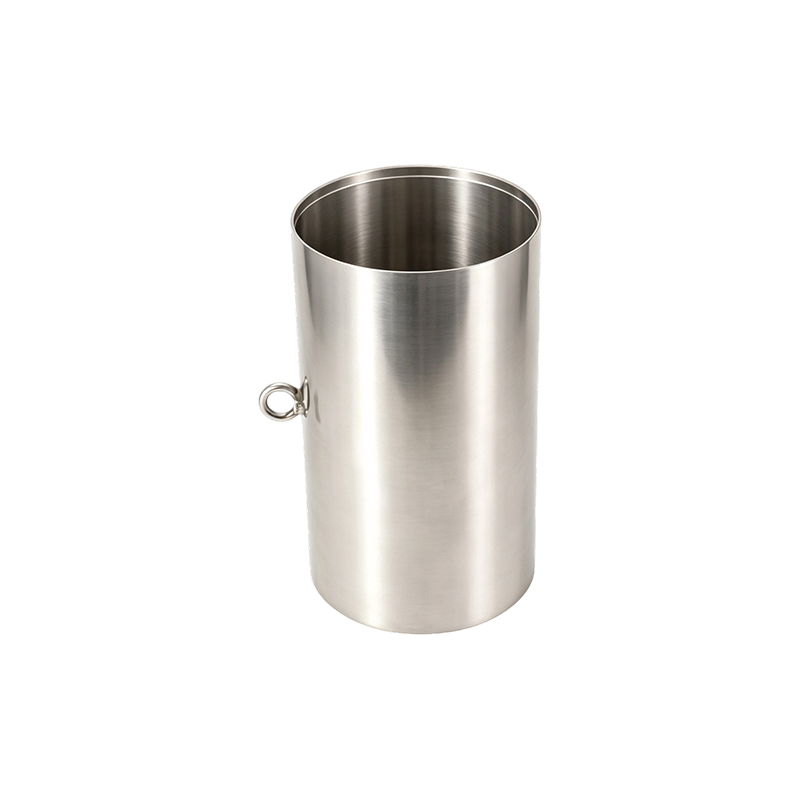
| เปลือกดึงสแตนเลส 304 | 139 ถึง 180 มม | ผนังแผ่นทนต่อการกัดกร่อน | อ่างล้างหน้า อาหาร และอุปกรณ์กลางแจ้ง |
| โครงเหล็กหนามีฐาน | 260 ถึง 343 มม | ผนังหนาพร้อมฐานเชื่อม | อุปกรณ์อุตสาหกรรมขนาดใหญ่และอุปกรณ์พิเศษ |
| ตัวเรือนท่อเหล็ก | 113 ถึง 127 มม | ผนังหนาผลิตจากท่อ | อุปกรณ์รับน้ำหนักสูงและอุปกรณ์พิเศษ |
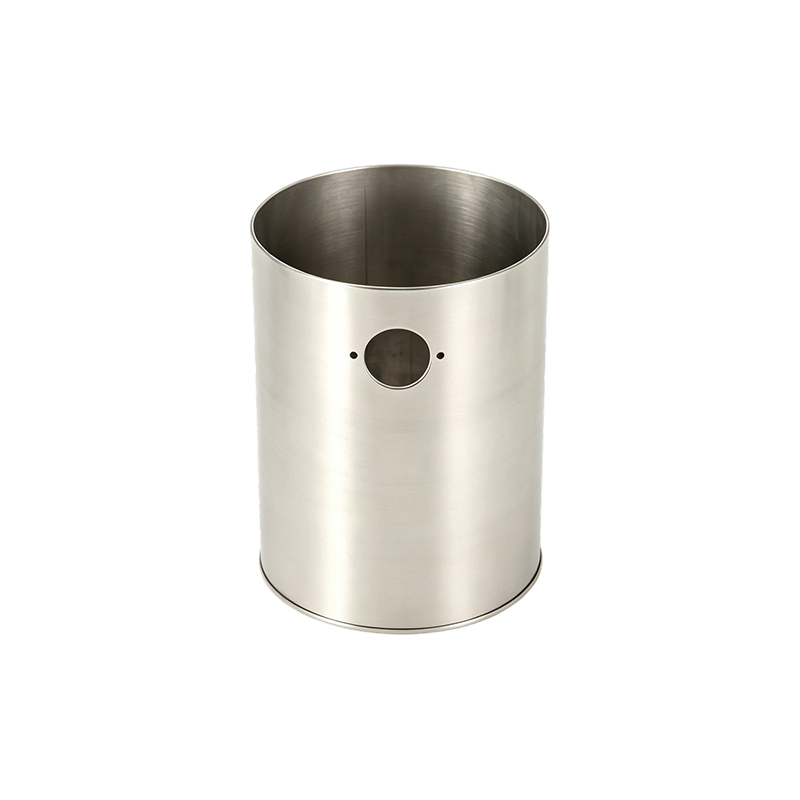
 ตัวเรือนมอเตอร์เหล็กผนังบาง ID 82.4 มม. พร้อมฝาปิดปลายแบบเชื่อม โครงสร้างเหล็กดึงผนัง 1.0 มม. พร้อมฝาปิดปลายเชื่อม เบาะนั่งแบบรวม และการระบายอากาศตามแนวแกนเพื่อระบายความร้อน เหมาะกับหน้าต่างเปลือกที่ดึงออกมาขนาดเล็กถึงกลางของบทความสำหรับการใช้งานมอเตอร์น้ำหนักเบาแบบมือถือ ดูผลิตภัณฑ์ →
ในกรณีที่การประทับตราอย่างต่อเนื่องของตัวเรือนมอเตอร์ชนะและในกรณีที่ไม่เป็นเช่นนั้น
การปั๊มแบบต่อเนื่องจะชนะในด้านปริมาณ ความสามารถในการทำซ้ำ และราคาต่อชิ้นส่วน และจะสูญเสียความยืดหยุ่นและผนังที่หนามาก เลือกเส้นทางที่ไม่ถูกต้องและอาการต่างๆ ก็สามารถคาดเดาได้: เครื่องมือที่ไม่คุ้มทุน หรือผนังที่ฉีกขาดไม่ว่าจะปรับตัวจับยึดที่ว่างเปล่าด้วยวิธีใดก็ตาม
- ปริมาณประจำปีคิดเป็นหกหลัก และการออกแบบมีความเสถียรตลอดรุ่นปีต่างๆ
- เส้นผ่านศูนย์กลางภายในของเปลือกอยู่ภายในหน้าต่างเปลือกที่ดึงออกมาประมาณ 29.6 ถึง 160 มม.
- ต้นทุนต่อชิ้นส่วนและความสม่ำเสมอแบบล็อตต่อล็อตมีมากกว่างบประมาณด้านเครื่องมือ
- ฉากยึด ฐาน และที่นั่งกลึงจะเสร็จสิ้นภายในบริษัทหลังการปั๊มขึ้นรูป
- ปริมาณมีน้อยหรือรูปทรงเรขาคณิตยังคงเคลื่อนไหวระหว่างการแก้ไข
- ผนังมีน้ำหนักมากและมีเส้นผ่านศูนย์กลางใหญ่ เกินกว่าที่การวาดแบบลึกจะจัดการได้ดี
- โปรไฟล์ตรงกับโครงสร้างของท่อได้ดีกว่าแบบแผ่น
- ความเร็วต้นแบบมีความสำคัญมากกว่าต้นทุนต่อหน่วยในการสั่งซื้อครั้งแรก
 ID 127 มม. โครงมอเตอร์เหล็กไร้รอยต่อผนังหนา ตัวเครื่องทำจากท่อเหล็กไร้ตะเข็บที่มีผนัง 7.9 มม. ตัวเครื่องนี้รองรับแรงบิดและการสั่นสะเทือนสูงโดยที่แผ่นที่ดึงออกมาไม่สามารถทำได้ ตัวอย่างที่เหมาะสมสำหรับประเด็นของบทความเกี่ยวกับการก่อสร้างผนังหนักที่เกินขีดจำกัดการวาดลึก ดูผลิตภัณฑ์ →
ข้อบกพร่องห้าประการที่ตัวเรือนเศษซากและวิธีที่เส้นต่อสู้กลับ
การตรวจสอบสาเหตุเศษเหล็กเกือบทุกครั้งในสายการผลิตที่อยู่อาศัยจะสิ้นสุดที่ผู้ต้องสงสัยห้าคนคนเดียวกัน และทุกคนจะถูกควบคุมที่ระดับแม่พิมพ์และอาหารสัตว์ แทนที่จะจับได้ในการตรวจสอบขั้นสุดท้าย
- การย่นของหน้าแปลน: แรงกดของตัวจับยึดเปล่าและรูปทรงของลูกปัดดึงทำให้หน้าแปลนแบน เมื่อเหล็กย่นเข้าไปในผนัง เปลือกก็จะกลายเป็นเศษเหล็ก
- การฉีกขาดที่รัศมีการเจาะ: อัตราส่วนการดึงออกรุนแรงเกินไปสำหรับวัสดุ ดังนั้นการแก้ไขจึงเป็นสถานีการวาดใหม่หรือรัศมีที่นุ่มนวลกว่า
- ต่างหูที่ขอบ: แผ่นแอนไอโซโทรปีจะยกหูขึ้นในมุมคงที่ ดังนั้นไดอะแกรมจะเพิ่มค่าเผื่อการตัดขอบและขอบจะสะอาดขึ้น
- การสปริงกลับและรูปไข่หลังการตัดขอบ: รูปทรงของแม่พิมพ์ได้รับการชดเชย และสถานีกำหนดขนาดสุดท้ายจะคืนความกลมของเส้นผ่านศูนย์กลางด้านใน
- การหลุดล่อนของการเคลือบบนแถบสังกะสี: การป้อนโค้งงออย่างแน่นหนาและแรงเสียดทานของแม่พิมพ์จะทำลายชั้นสังกะสี ดังนั้นรัศมีการป้อนและการหล่อลื่นจึงถูกควบคุม
เมื่อความหนาของผนังไต่ผ่านที่จับแบบสบาย ๆ คำตอบที่ตรงไปตรงมาคือเปลี่ยนเส้นทางแทนที่จะบังคับแผ่น ของเรา การผลิตตัวเรือนมอเตอร์ท่อเหล็ก คู่มือครอบคลุมเส้นทางนั้นโดยละเอียด
วิธีการรับรองคุณสมบัติซัพพลายเออร์ที่อยู่อาศัยปั๊มต่อเนื่อง
ตัดสินห่วงโซ่กระบวนการ ไม่ใช่ราคาต่อหน่วย ซัพพลายเออร์ที่จ้างแม่พิมพ์หรือมือตัดเฉือนจากภายนอกซึ่งเป็นตัวแปรที่สำคัญที่สุดให้กับบุคคลที่คุณไม่สามารถตรวจสอบได้ และช่องว่างด้านราคามักจะปรากฏขึ้นอีกครั้งเนื่องจากปัญหาด้านค่าขนส่ง เวลานำ และความทนทาน
- วิศวกรรมแม่พิมพ์ภายในองค์กร: ถามใครเป็นผู้ออกแบบ ตัด และซ่อมแซมแม่พิมพ์แบบโปรเกรสซีฟ และสามารถสร้างสถานีที่สึกหรอได้เร็วแค่ไหน
- ความสามารถในการอัดและป้อน: น้ำหนัก ขนาดเตียง และระบบป้อนเซอร์โวจะกำหนดขนาดเปลือกที่สามารถทำงานได้ในอัตรา
- โซ่รองที่สมบูรณ์: การเชื่อมฐานและฉากยึด การตัดเฉือนส่วนปลายและที่นั่งลูกปืน และการปรับสภาพพื้นผิวภายใต้หลังคาเดียวกันช่วยขจัดความคลาดเคลื่อนของกองซ้อน
- การตรวจสอบเบื้องหลังการอัด: ตรวจสอบความกลม ความหนาของผนัง และการรับรองวัสดุด้วยเครื่องมือที่เหมาะสม ไม่ใช่แค่คาลิปเปอร์
- หลักฐานเชิงปริมาณ: กำลังการผลิตจริง จำนวนปีที่ดำเนินการ และฐานลูกค้าที่ตรวจสอบได้
โรงงานของเราดำเนินการปั๊ม การเชื่อมอัตโนมัติ การตัดเฉือน และการรักษาพื้นผิวในขั้นตอนเดียว Jiangsu Yufeng Electric Co., Ltd. ให้ความสำคัญกับการผลิตตัวเรือนมอเตอร์มาเป็นเวลา 40 ปี สนับสนุนโครงการของลูกค้าด้วยทีมวิศวกรที่มีประสบการณ์โดยเฉลี่ยมากกว่า 20 ปี และจัดส่งตัวเรือนมากกว่า 5 ล้านชิ้นต่อปีให้กับผู้ผลิตมอเตอร์มากกว่า 50 ราย เปลือก เช่น ตัวเรือนขนาด 140 มม. ของเราที่มีขายึดแบบเชื่อมสองตัวแสดงให้เห็นว่าการปั๊มและการเชื่อมขั้นที่สองรวมกันเป็นการส่งมอบครั้งเดียวได้อย่างไร
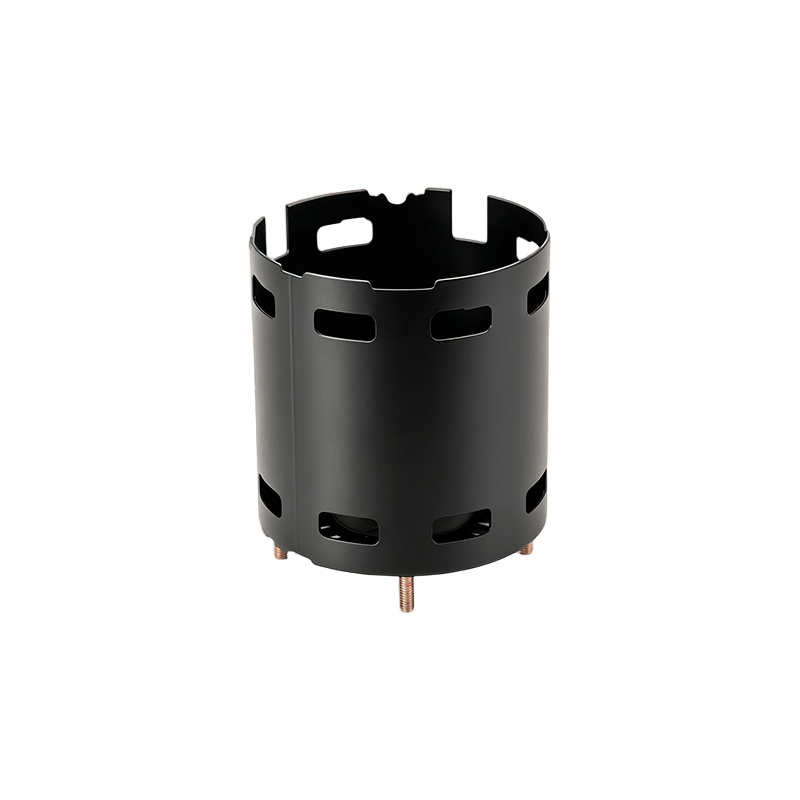
 ตัวเรือนมอเตอร์เหล็ก ID 140 มม. พร้อมขายึดแบบเชื่อมสองตัว โครงเหล็กดึงเคลือบด้วยผงเคลือบฟอสเฟต เกลียวเคเบิลแกลนด์แบบปิดผนึก และฉากยึดแบบเชื่อมสองอัน แสดงให้เห็นประเด็นของบทความเกี่ยวกับการรวมการปั๊มและการเชื่อมทุติยภูมิเข้าด้วยกันเป็นการส่งมอบเดียว ดูผลิตภัณฑ์ →
คำถามที่พบบ่อย
ช่วงขนาดใดที่เหมาะกับการปั๊มต่อเนื่องของตัวเรือนมอเตอร์?
แผ่นเปลือกแบบดึงมีเส้นผ่านศูนย์กลางภายในประมาณ 29.6 มม. ถึง 160 มม. ในแนวของเรา ยิ่งไปกว่านั้น ความหนาของผนังและน้ำหนักการกดดันงานไปสู่การก่อสร้างผนังหนักหรือท่อ ซึ่งเราผลิตได้ในเส้นผ่านศูนย์กลางภายในสูงสุด 343 มม.
การปั๊มต่อเนื่องแตกต่างจากการปั๊มแม่พิมพ์แบบถ่ายโอนอย่างไร
ในการปั๊มอย่างต่อเนื่อง แถบจะลำเลียงชิ้นส่วนผ่านทุกสถานีภายในแม่พิมพ์เดียว ในการปั๊มถ่ายโอน แต่ละชิ้นส่วนจะถูกเคลื่อนย้ายระหว่างแม่พิมพ์ที่แยกจากกันโดยใช้นิ้วหรือหุ่นยนต์ เส้นต่อเนื่องวิ่งเร็วขึ้นต่อชิ้นส่วน เส้นถ่ายโอนรองรับการดึงที่ลึกกว่าและเปลือกที่ใหญ่ขึ้น
วัสดุใดทำงานได้ดีที่สุดสำหรับตัวเรือนที่มีการประทับตรา
เหล็กแผ่นรีดเย็นเป็นค่าเริ่มต้นสำหรับเครื่องใช้ไฟฟ้าและเปลือกอุตสาหกรรม สแตนเลส 304 เหมาะกับสภาพแวดล้อมที่มีการชะล้างและการกัดกร่อน และแถบสังกะสีทำงานได้ดีเมื่อมีการจัดการรัศมีป้อนและการหล่อลื่นเพื่อปกป้องการเคลือบ
ฉันควรคาดหวังความคลาดเคลื่อนเท่าใดกับเส้นผ่านศูนย์กลางด้านใน
ด้วยการกำหนดขนาดหรือการรีดในแม่พิมพ์แบบโปรเกรสซีฟ คุณจึงสามารถควบคุมเส้นผ่านศูนย์กลางภายในได้ภายในไม่กี่ร้อยส่วนมิลลิเมตร ในกรณีที่การออกแบบมอเตอร์ต้องการมากกว่านี้ การตัดเฉือนหลังจากการปั๊มจะทำให้เบาะนั่งและส่วนปลายเป็นขนาดสุดท้าย
 Previous